In het proces van aluminiumsmeltproductie, wordt de aluminiumwater gietpan onderworpen aan hoge temperatuur aluminium vloeibare erosie voor een lange tijd, met sterke thermische straling en frequente temperatuurschommelingen Daarom is het gebruik van traditionele isolatieoplossingen gevoelig voor problemen zoals kartonscheuren, warmtelekkage in splitsingsspleten, loslating van de isolatielaag, en snelle verslechtering van de isolatieprestaties Dit leidt vaak tot hoge temperaturen in de buitenschaal van de gietpan, wat resulteert in niet alleen groot warmteverlies en hoog energieverbruik, maar ook veiligheidsrisico's zoals schade aan de hoge temperatuur van apparatuur en brandwonden op locatie Het is een belangrijk pijnpunt in de werking van de apparatuur en het onderhoud van aluminiumverwerkende bedrijven.
Rosewool Isolation Refractory Co., Ltd.heeft een complete oplossing van " nano isolatieplaat+isolatie afdichtingsisolatie coating composiet isolatie voering" voor de zware werkomstandigheden op hoge temperatuur van aluminium grondwaterspiegelzakken De oplossing maakt gebruik van stijve platen als het belangrijkste isolatiemateriaal, flexibele afdichtingscoatings om gaten op te vullen en af te dichten, algehele hechting, hulpisolatie, en construeert een naadloos geïntegreerd isolatiesysteem om de industrie op te lossen ' het veelvoorkomende probleem van gezamenlijke warmtelekkage uit de wortel, waardoor een aanzienlijke koeling van de tafelzakschaal en een veilige en langdurige werking van de apparatuur wordt bereikt.
Toelichting op het Constructie-effect vanNano Isolatie Board+ Isolatie Coating
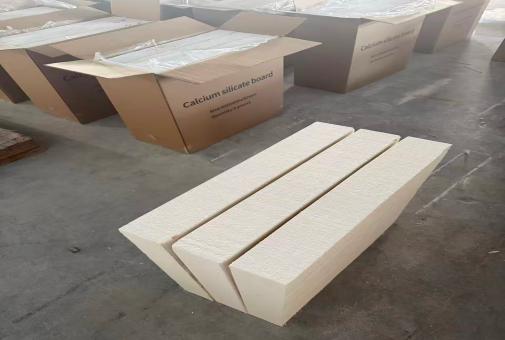
Het gebruik van een samengesteld systeem van nano-isolatieplaat stijve isolatie en isolatie coating flexibele afdichting maakt niet alleen gebruik van de voordelen van nano-plaat ultra-lage thermische geleidbaarheid, hoge temperatuur weerstand, en kernisolatie, maar lost ook volledig het probleem van warmtelekkage in de verbindingen van de plaat door middel van coating De effectieve isolatiedikte van 15 mm kan stabiel het ontwerpdoel bereiken van het verlagen van de schaaltemperatuur met 80 °C bij 280 °C, effectief verminderen van het warmteafvoer verlies van de gietpan, optimaliseren van de on-site werkomgeving, en het verlengen van de levensduur van de apparatuur, volledig aanpassen aan de langdurige stabiele bedrijfsbehoeften van aluminium water gietpan onder hoge temperatuur omstandigheden.
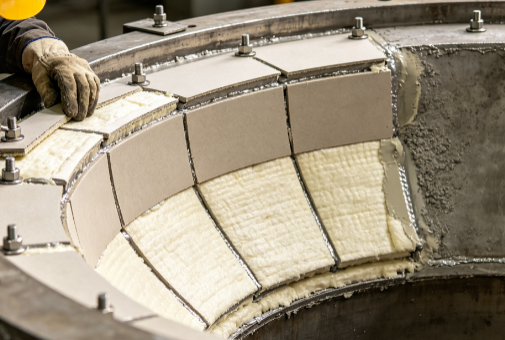
Aluminium Watertafel Pakket IsolatieNano Isolatie Board+ Hoge temperatuurbestendige afdichting Coating Bouwstappen
Stap 1: Fijne verwerking op basisniveau (belangrijkste fundamentele proces)
1. Reinig grondig het oppervlak van de stalen schaalbekleding van de tafelzak, verwijder olievlekken, zwevende roest, stof en restisolatieafval en gebruik polijsten om uitsteeksels en bramen te behandelen om ervoor te zorgen dat de basislaag vlak, droog en schoon.
2. controleer de gaten en gaten in de basislaag Voor kleine defecten, vul ze direct met een hoge temperatuur bestendige coating Voor grotere gaten, vul en egaliseer ze met hoge temperatuur bestendig vezel katoen om ervoor te zorgen dat de algehele basislaag vrij is van bultjes en holtes.
Stap 2: Pre-lay-out en snijden van plaatwerk
1. Nauwkeurig lay-out volgens de grootte van de binnenwand van de verpakking, prioriteer het gebruik van hele raad leggen, verminder snijvolume, en minimaliseer het risico van lekkage van de spleetwarmte.
2. Speciale snijgereedschappen worden gebruikt om de onregelmatige delen, hoeken en openingsposities nauwkeurig af te snijden, met een gladde en braamvrije snede en zonder gebroken randen. Na het snijden wordt het stof op de snede gereinigd voor toekomstig gebruik.
3. De lay-out volgt het principe van verspringende tegels, met verspringende openingen tussen de bovenste en onderste lagen, evenals tussen de linker- en rechterborden, om doorlopende naden en rechte naden te voorkomen en warmteverlieskanalen van de wortel te verminderen.
Stap 3: Bodemlaag en het Verbinden van Isolatiedeklaag
1. Breng de eerste laag isolatie- en afdichtingscoating gelijkmatig aan op de basislaag van de stalen schaal in Taiwan, met een uniforme dikte en zonder weglatingen of ophopingen, om de hechting tussen de plaat en de stalen schaal te verbeteren.
2. Tegelijkertijd, volledig coaten de achterkant van de nano-isolatieplaat met isolatiecoating, gelijkmatig bedekkend het oppervlak van de raad, en aanbrengen verdikte coating op de randen om het verbinden en afdichten effect te verzekeren.
Stap 4: Leggen en bevestigen van nano-isolatiebord
1. een reeks van het leggen van onder aan bovenkant, met het vlakke oppervlak eerst en de hoeken aan de achterkant goed keuren De raad moet strak aan de basislaag worden gehecht, en krachtig verdicht om interne lucht te elimineren en uitholling en delaminatie te verhinderen.
2. de het verbinden kloof van het bord zou strikt moeten worden gecontroleerd binnen het minimumbereik, met een spleetafstand van ≤ 2mm, en brede spleten zijn strikt verboden.
3. nadat de bestrating is voltooid, gebruik 310S roestvrijstalen ankers om het te bevestigen De afstand tussen verticale muurankers moet &le zijn; 300 mm, de afstand tussen de bovenste ankers moet &le zijn; 200 mm, de verankeringsdiepte moet &ge zijn; 15 mm, en de bevestiging moet stevig zijn zonder losheid.
Stap 5: Volledig afgedichte gap-behandeling (lekproof kernproces)
1. alle paneelverbindingen, snijverbindingen, hoekspleten en ankergaten moeten worden gevuld en afgedicht met isolatiecoating. Vezelkatoen dat bestand is tegen hoge temperaturen moet in de bredere openingen worden ingebed, en vervolgens moet de coating worden aangebracht en verdicht om te garanderen dat er geen ademende of hittedoorlatende openingen zijn.
2. de deklaag keurt gelaagde vullende bouw goed, en het is niet raadzaam om dikke deklaag tegelijk aan te brengen De volgende laag zou moeten worden toegepast nadat de vorige laag is gedroogd; Het is verboden valse verzegelingen met slechts oppervlakte eindigt en interne holten te maken De deklaag bij de hoeken van bogen en hoeken zou gepast moeten worden verdikt om ervoor te zorgen dat de verzegelende laag ononderbroken zonder breuken is.
3.310S roestvrijstalen ankerpakkingen en schroefposities moeten volledig met verf zijn bekleed, en metalen onderdelen mogen niet worden blootgesteld om lokale hotspotgevaren veroorzaakt door metalen thermische bruggen te elimineren.
4. Tijdens het bouwproces kan synchrone zelfinspectie worden uitgevoerd door dunne staalplaten te gebruiken om de gaten te testen, de interne vulling te bevestigen, zich te concentreren op het controleren van de overlappende delen van de verkeerde verbindingen en verborgen door warmtekanalen te elimineren; Herstel tijdig de schade en gaten veroorzaakt door bouwbotsingen.
5. Nadat het afdichten is voltooid, moet het natuurlijke uitharden worden uitgevoerd om directe blootstelling aan water of harde wind te voorkomen. Het is niet toegestaan om de coating in een oven op hoge temperatuur te gebruiken voordat deze volledig droog is om verdamping, schuimvorming en uitpuilen van het coatingvocht te voorkomen, wat een defect aan de afdichting kan veroorzaken.
6. Als belangrijk verborgen project moet dit proces beeldrecords van sleutelposities zoals verankeringspunten, brede verbindingen en hoeken bewaren en deze opnemen in de acceptatiegegevens.
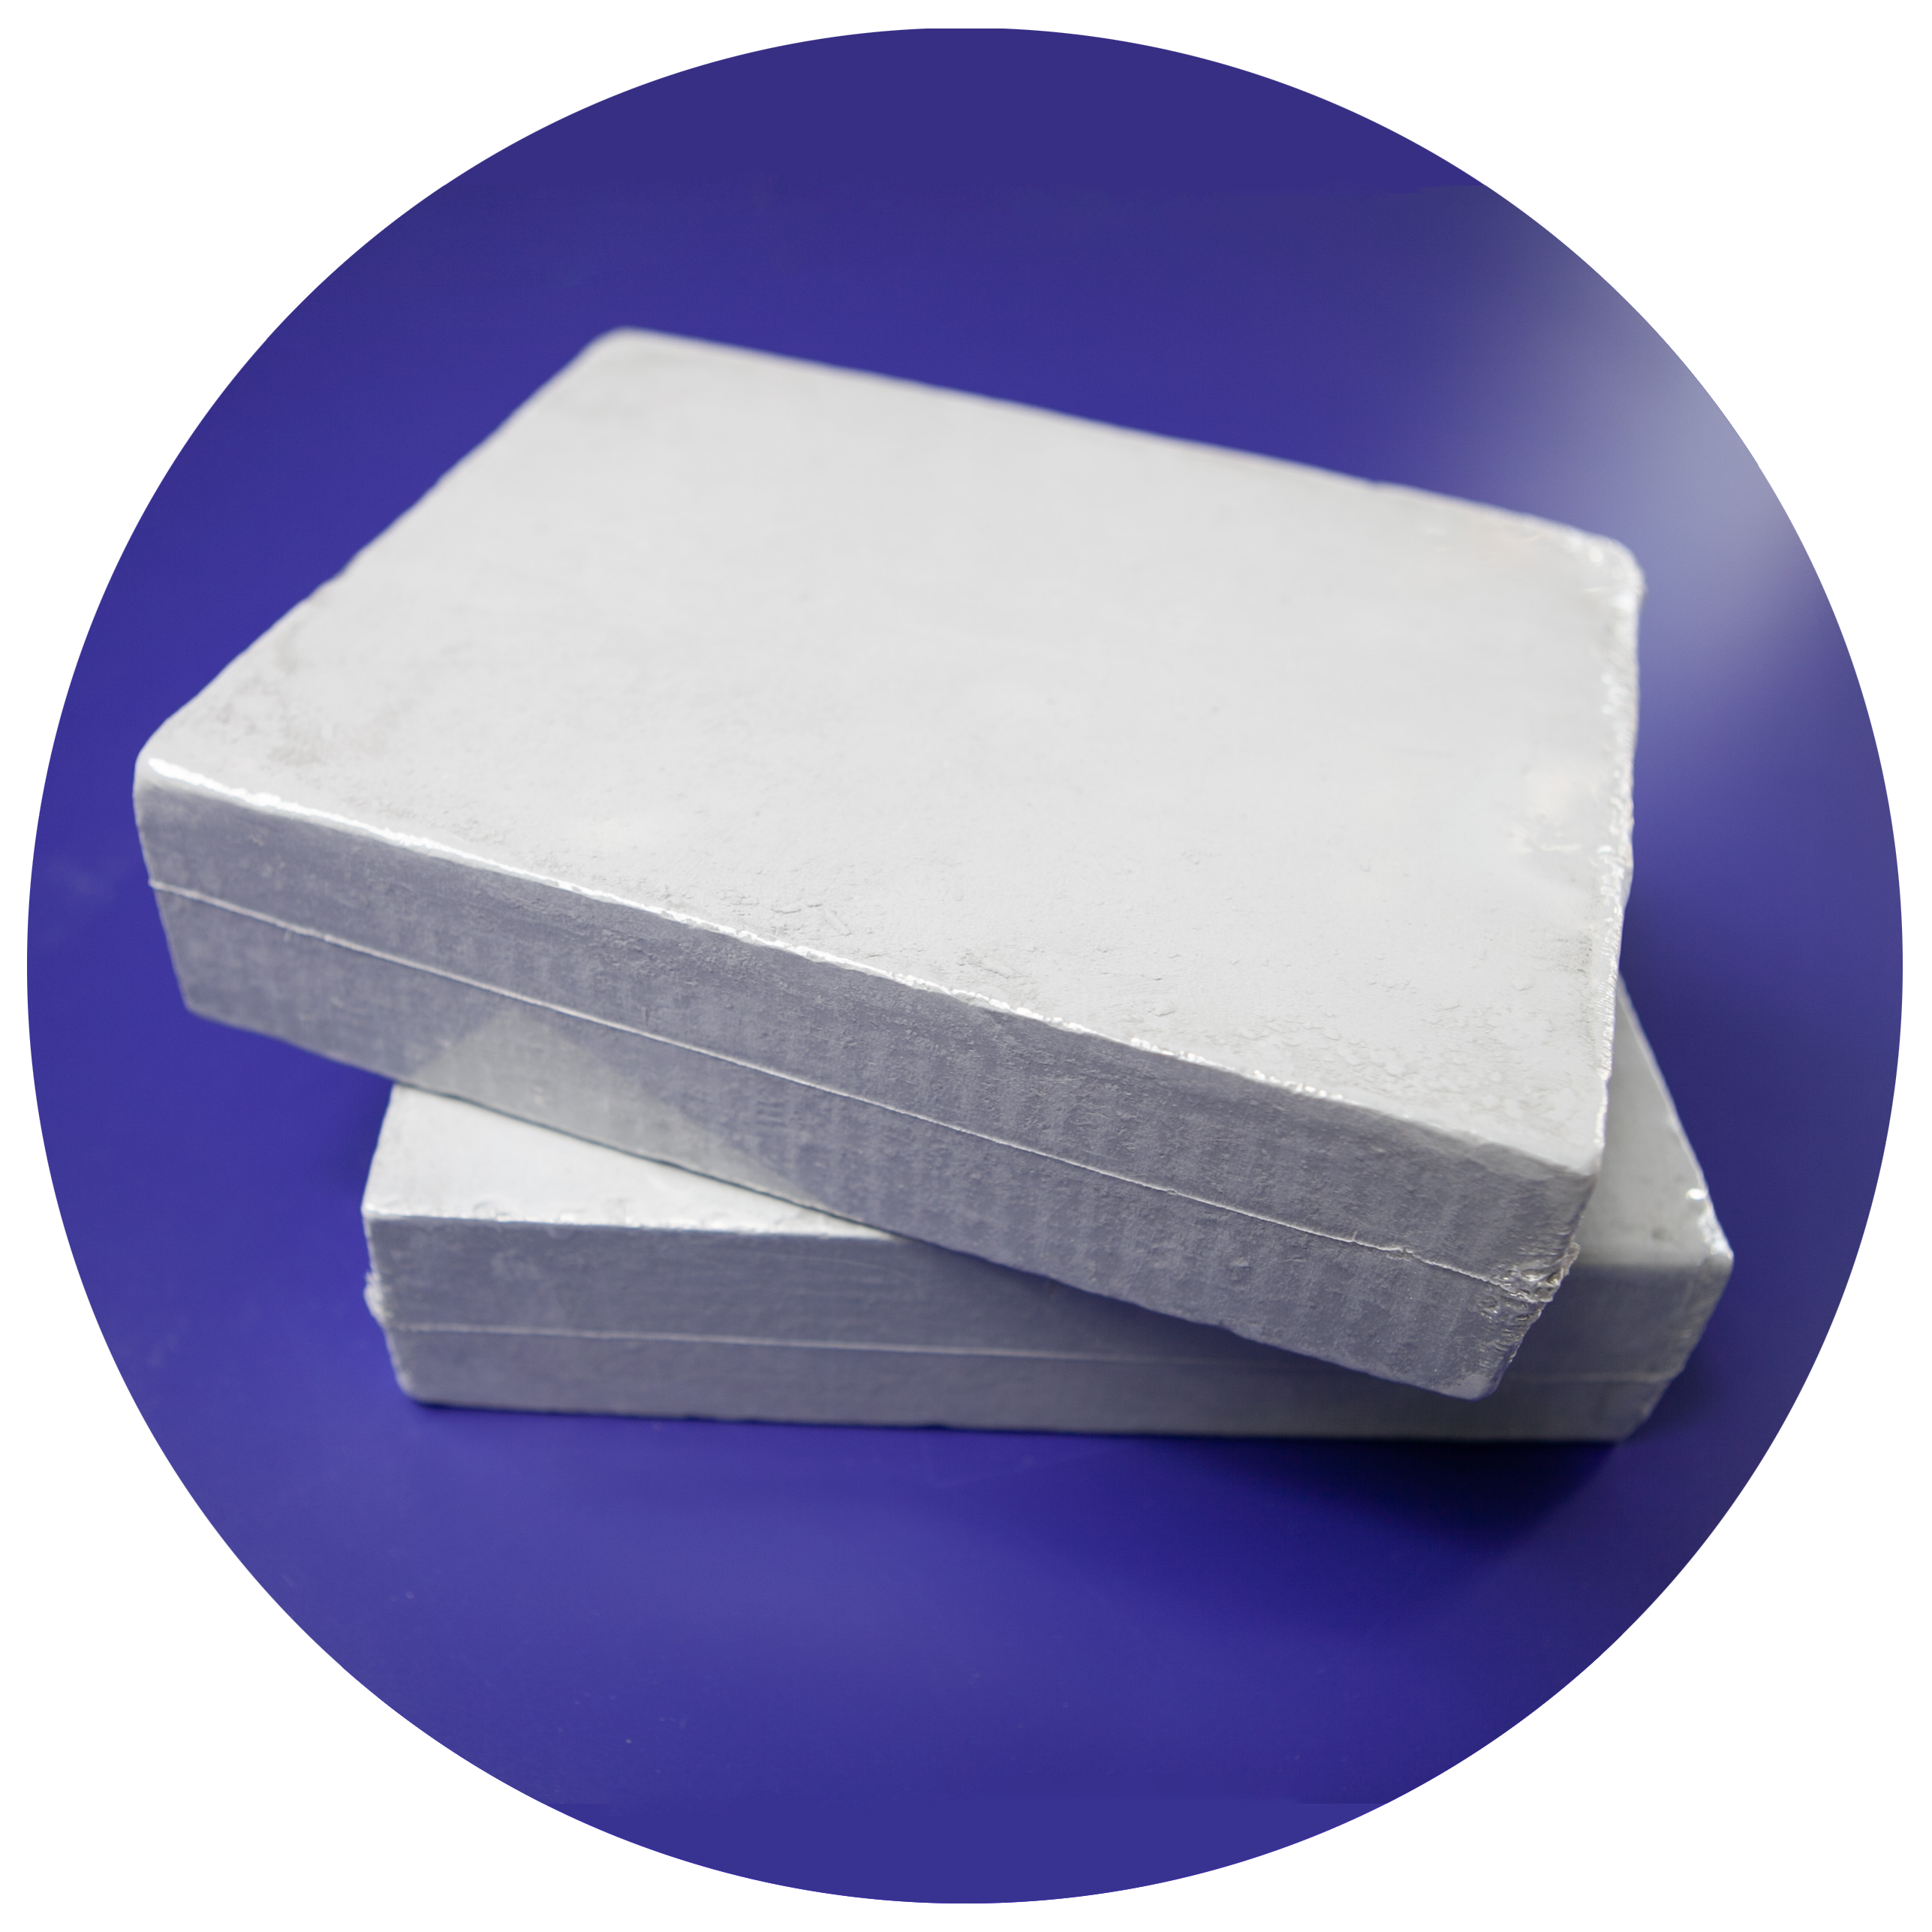
Kernpunten voor kwaliteitscontrole vanNano Isolatie Board+ Isolatie Coating Constructie (Zorgen voor een Standaard Koeling van 80 °C)
Geen naadcontrole: Alle lasnaden moeten volledig gevuld en afgedicht zijn met verf, zonder zichtbare gaten of gaten.
Dichte hechtingscontrole: De raad heeft geen holling, losheid, of gekrulde randen, en de algemene pasvorm is strak De hechtingssterkte voldoet aan de norm, en het valt niet af of barst bij hoge temperaturen.
Dikte standaard controle: Door het leggen van de raad en het nivelleren en het verzegelen met deklaag, wordt de algemene effectieve isolatiedikte verzekerd om 15mm te bereiken, die aan de vereisten van de koelingsprestaties van 80 °C voldoen.
Materiaalprestatiecontrole: gebruik strikt nano-isolatieplaten met een gespecificeerde thermische geleidbaarheid van 0,038 bij 800 °C, en verbied de vervanging van materialen van lage kwaliteit De coating moet gelijkmatig worden aangebracht zonder enige omissie.
Acceptatiecriteria en temperatuurmeting voor de constructie vanNano Isolatie Boarden Isolatiedeklaag
(1) Acceptatie van uiterlijk
Het oppervlak van de isolatievoering is vlak, zonder beschadiging, uitholling of barsten, en alle openingen zijn goed afgedicht zonder enig gevaar voor warmtelekkage. De ankerbevestigingen zijn netjes en stevig bevestigd en de algehele vorm is mooi en netjes.
(2) Prestatieacceptatie (indicatoren voor kernnaleving)
Nadat het aluminiumwater normaal is opgeslagen en 2 uur stabiel draait, wordt de infraroodthermometer gebruikt om de temperatuur van de buitenschaal op meerdere punten te detecteren: de oorspronkelijke temperatuur is 280 °C, de temperatuur van de buitenschaal daalt met ≥ 80 °C na de bouw, en de eindtemperatuur is ≤ 200 °C. De meerpuntstemperatuurmeetgegevens zijn uniform en er zijn geen lokale hotspots voor hoge temperaturen, die als gekwalificeerd worden beschouwd.
(3) Aanvaarding van verborgen werken
Verborgen processen zoals plaatindeling, spleetafdichting, ankervaststelling en coatingdikte moeten item voor item worden geïnspecteerd en geregistreerd nadat de constructie is voltooid, en gegevens over constructiebeelden moeten worden bewaard om naleving en controleerbare kwaliteit van de processen te garanderen.
Als toonaangevende fabrikant van hoge temperatuur isolatie en vuurvaste materialen voor meer dan 40 jaar,
Rosewool Isolation Refractory Co., Ltd.kan one-stop-diensten leveren voor aluminiumsmelt- en verwerkingsbedrijven, waaronder " materiaalvoorziening+schemaontwerp+technische constructiebegeleiding & quot; Er worden op maat gemaakte composietisolatieoplossingen geleverd voor verschillende uitrustingsomstandigheden, zoals aluminium grondwaterspiegelzakken, aluminium wateroverdrachtzakken, smeltovens en isolatieovens, waardoor bedrijven verliezen door warmteafvoer kunnen verminderen, werkomgevingen op hoge temperatuur in de werkplaats kunnen verbeteren, de levensduur van apparatuur kunnen verlengen en dubbele voordelen kunnen behalen van veiligheidsproductie en energiebesparing en kostenreductie;